
 العربية
 中文 (中国)
 English
 Türkçe
 Русский
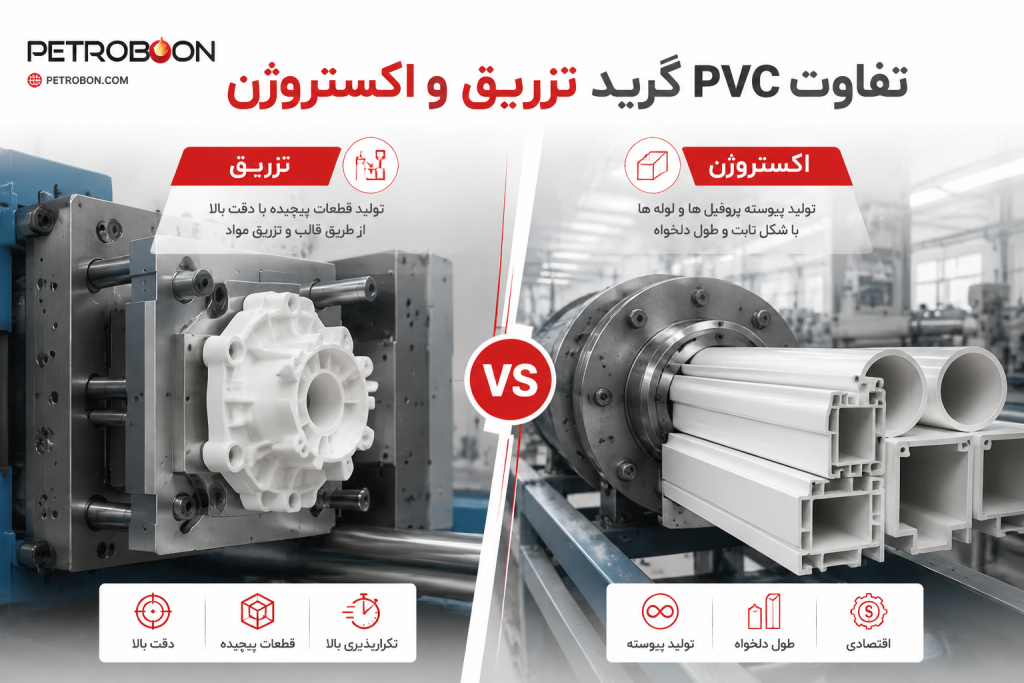
در صنعت پلاستیک، انتخاب مواد اولیه صرفاً بر اساس نوع محصول نهایی انجام نمیشود؛ بلکه فرآیند تولید pvc و ماشینآلات خط تولید نیز نقش تعیینکنندهای دارند. یکی از اشتباهات رایج در میان برخی تولیدکنندگان، این است که تصور میکنند همه گرانولها و پودرهای پیویسی رفتار یکسانی در دستگاههای مختلف دارند. در واقع، انتخاب گرید نادرست میتواند منجر به توقف خط تولید، استهلاک ماشینآلات و افت شدید کیفیت محصول شود. مجموعه پتروبن به عنوان مشاور و تامینکننده تخصصی پلیمرها، در این مقاله به بررسی تفاوت دو گروه اصلی از این مواد میپردازد تا بتوانید با درک رفتار فرآیندی هر کدام، انتخابی هوشمندانه داشته باشید.
گرید تزریق (Injection Grade) چیست؟
در فرآیند قالبگیری تزریقی، مواد پلیمری ذوب شده و سپس با فشار بسیار بالا به داخل حفرههای یک قالب بسته تزریق میشوند. برای اینکه این فرآیند با موفقیت انجام شود، پلاستیک مذاب باید بتواند در کسری از ثانیه تمام گوشهها و زوایای پیچیده قالب را پر کند.
بنابراین، ویژگی اصلی گرید تزریق pvc داشتن ویسکوزیته مذاب پایینتر و جریانپذیری (Flowability) بسیار بالاتر است. این گریدها به گونهای طراحی شدهاند که پس از ذوب شدن، روانتر حرکت کنند و پیش از سرد شدن، شکل قالب را به خود بگیرند. کاربرد رایج این گریدها در تولید قطعات کوچک، ضخیم و دارای هندسه پیچیده مانند زانوها، سهراهیها و سایر فیتینگها است (جهت مطالعه بیشتر درباره این قطعات، به مقاله «کاربرد PVC در تولید لوله و اتصالات ساختمانی» مراجعه کنید).
گرید اکستروژن (Extrusion Grade) چیست؟
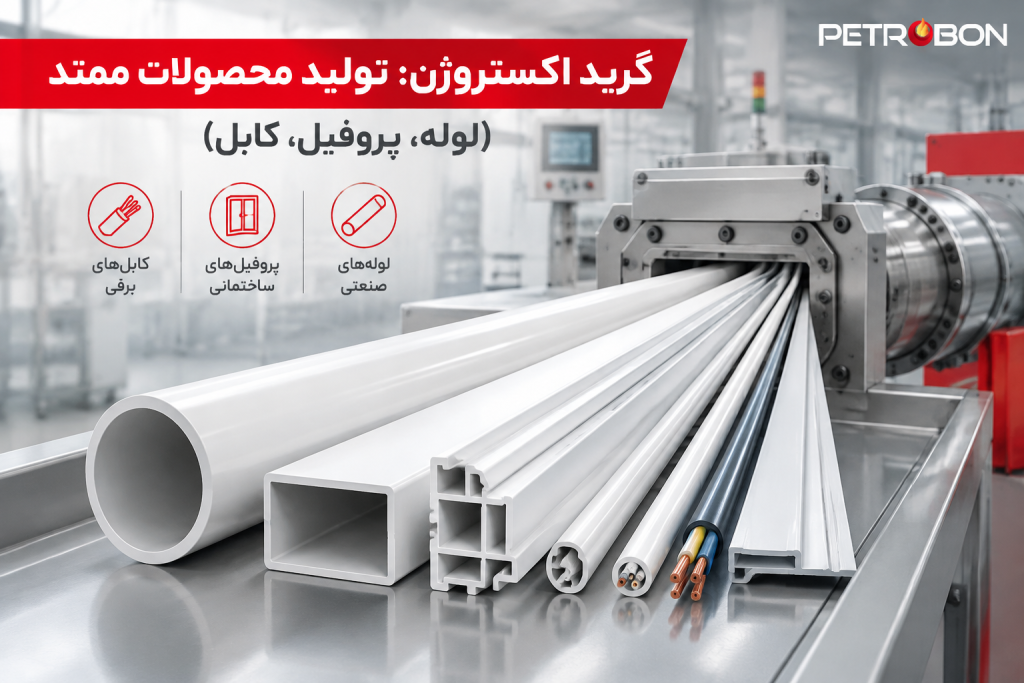
در مقابل، فرآیند اکستروژن یک فرآیند پیوسته و مداوم است. در این روش، پلاستیک ذوب شده از داخل یک قالب (Die) با سطح مقطع مشخص عبور میکند تا طولهای بینهایت از یک محصول تولید شود.
ویژگی کلیدی گرید اکستروژن pvc، برخورداری از پایداری مذاب (Melt Strength) بالاتر است. مذاب این گریدها ویسکوزیته (گرانروی) بیشتری دارد؛ به این معنا که پس از خروج از دهانه قالب (Die)، پلاستیک باید بتواند ساختار و شکل فیزیکی خود را در هوا حفظ کند تا زمانی که وارد حوضچه خنککننده (کالیبراتور) شود و کاملاً سرد گردد. اگر پایداری مذاب کافی نباشد، محصول دچار افتادگی (Sagging) میشود. کاربرد اصلی این گریدها در تولید محصولات پیوسته و طویل مانند لولههای آب، ورقها و چارچوبهای در و پنجره است (برای اطلاعات بیشتر به مقاله کاربرد PVC در تولید پروفیل UPVC نگاهی بیندازید(.
مقایسه فنی خلاصه (جدول(
برای درک بهتر تفاوت pvc تزریق و اکستروژن، جدول زیر یک مقایسه کیفی و عملیاتی بین این دو گرید ارائه میدهد:
ویژگی فرآیندی | گرید تزریق (Injection) | گرید اکستروژن (Extrusion) |
ویسکوزیته (گرانروی) مذاب | پایینتر (روانتر( | بالاتر (سفتتر( |
سرعت جریان مذاب (MFI) | بالاتر | پایینتر |
دمای فرآیند معمول | نسبتاً بالاتر (برای روانی بیشتر( | نسبتاً پایینتر و کنترلشدهتر |
پایداری شکل مذاب (Melt Strength) | کمتر | بسیار بالا |
محصولات رایج | اتصالات، قطعات پیچیده، فیتینگها | لولههای بلند، پروفیل UPVC، کابل |
)توجه: اعداد دقیق دما و جریانپذیری کاملاً به K-Value گرید پایه و نوع افزودنیهای ترکیبشده با آن بستگی دارد(
چه اتفاقی میافتد اگر گرید اشتباه سفارش دهیم؟
اهمیت انتخاب گرید pvc بر اساس فرآیند زمانی مشخص میشود که خطای عملیاتی در خط تولید رخ دهد. برای درک بهتر، دو سناریوی زیر را در نظر بگیرید:
- استفاده از گرید اکستروژن در دستگاه تزریق: از آنجا که گرید اکستروژن ویسکوزیته بالایی دارد، مذاب آن سفت است. وقتی این مذاب با فشار وارد یک قالب تزریق پیچیده میشود، نمیتواند به سرعت تمام گوشههای ریز قالب را پر کند. نتیجه این اشتباه، پدیدهای به نام «پرنشدگی» (Short Shot) است که باعث تولید قطعات ناقص و ضایعات بالا میشود.
- استفاده از گرید تزریق در خط اکستروژن: اگر مواد روانِ گرید تزریق را در دستگاه اکسترودر لوله بریزید، پلاستیکِ خروجی از قالب به دلیل روانی بیش از حد و عدم پایداری، بلافاصله در برابر نیروی جاذبه دچار افتادگی و دفرمه شدن میشود و لوله یا پروفیل شما هرگز ضخامت دیواره (Wall Thickness) یکنواختی نخواهد داشت.
چگونه گرید مناسب فرآیند خود را انتخاب کنیم؟
انتخاب گرید مناسب یک تصمیم مهندسی است. در گام اول باید به مکانیزم دستگاه خود (تزریق یا اکستروژن)، هندسه محصول نهایی (پیوسته یا قطعهقطعه) و میزان پیچیدگی قالب دقت کنید. همچنین فراموش نکنید که نوع افزودنیهایی که به رزین پایه اضافه میکنید (مانند نرمکنندهها یا اصلاحکنندهها) نیز رفتار مذاب را تغییر میدهند (در این رابطه مقاله مواد افزودنی PVC: تثبیتکننده، نرمکننده و اصلاحکننده ضربه اطلاعات مفیدی ارائه میدهد(
تیم مهندسی فروش پتروبن با تسلط کامل بر رفتار ترمومکانیکی پلیمرها، در کنار شماست تا از بروز هرگونه توقف در خط تولید جلوگیری کند. ما با ارائه مشاورههای دقیق، به شما کمک میکنیم تا مناسبترین گرید را برای ماشینآلات خود انتخاب کنید.
برای تامین بیوقفه مواد اولیه کارخانه خود با تضمین کیفیت، به دستهبندی PVC مراجعه کرده و با کارشناسان ما تماس بگیرید. همچنین پیشنهاد میکنیم برای بهبود فرآیندهای کارخانه خود، مقاله بعدی ما با عنوان راهنمای رفع مشکلات رایج در فرآیند تزریق PVC را مطالعه فرمایید.
سوالات متداول (FAQ)
آیا میتوان گرید اکستروژن را در دستگاه تزریق استفاده کرد؟
معمولاً به هیچوجه توصیه نمیشود. به دلیل ویسکوزیته بالا و سفت بودن مذاب گرید اکستروژن، دستگاه تزریق برای پر کردن کامل قالب تحت فشار مضاعف قرار میگیرد و علاوه بر احتمال آسیب به دستگاه، قطعه نهایی دارای نقص (عدم پرشدگی کامل) و افت کیفیت سطح خواهد شد.
کدام گرید برای تولید لوله مناسبتر است؟
این موضوع کاملاً به بخش تولیدی بستگی دارد؛ برای تولید بدنه اصلی لولههای بلند و پیوسته قطعاً باید از گرید اکستروژن استفاده کرد تا شکل لوله حفظ شود. اما برای تولید اتصالات، زانوها و فیتینگهای همان لولهها که در قالبهای بسته تولید میشوند، استفاده از گرید تزریق الزامی است.
آیا پتروبن هر دو گرید را عرضه میکند؟
بله، مجموعه پتروبن با برخورداری از شبکه تامین گسترده، سبد کاملی از گریدهای مناسب برای هر دو فرآیند تزریق و اکستروژن را از برترین پتروشیمیهای داخلی و برندهای معتبر بینالمللی با تضمین اصالت و کیفیت تامین میکند.


